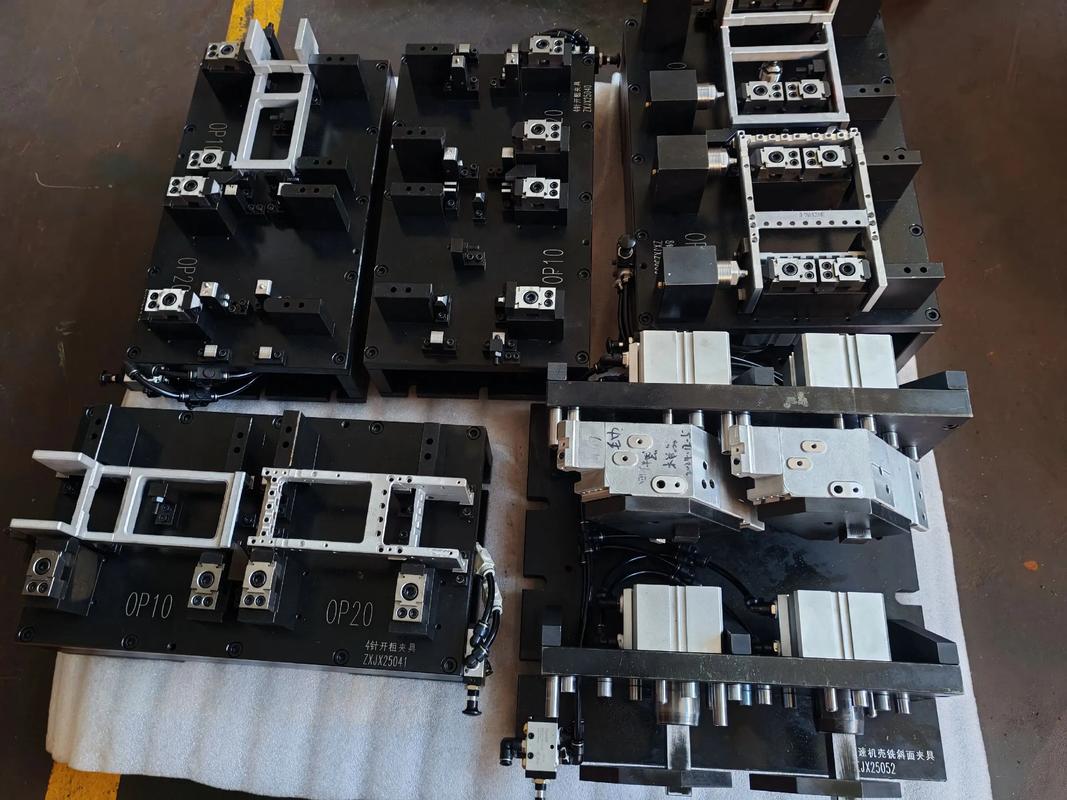
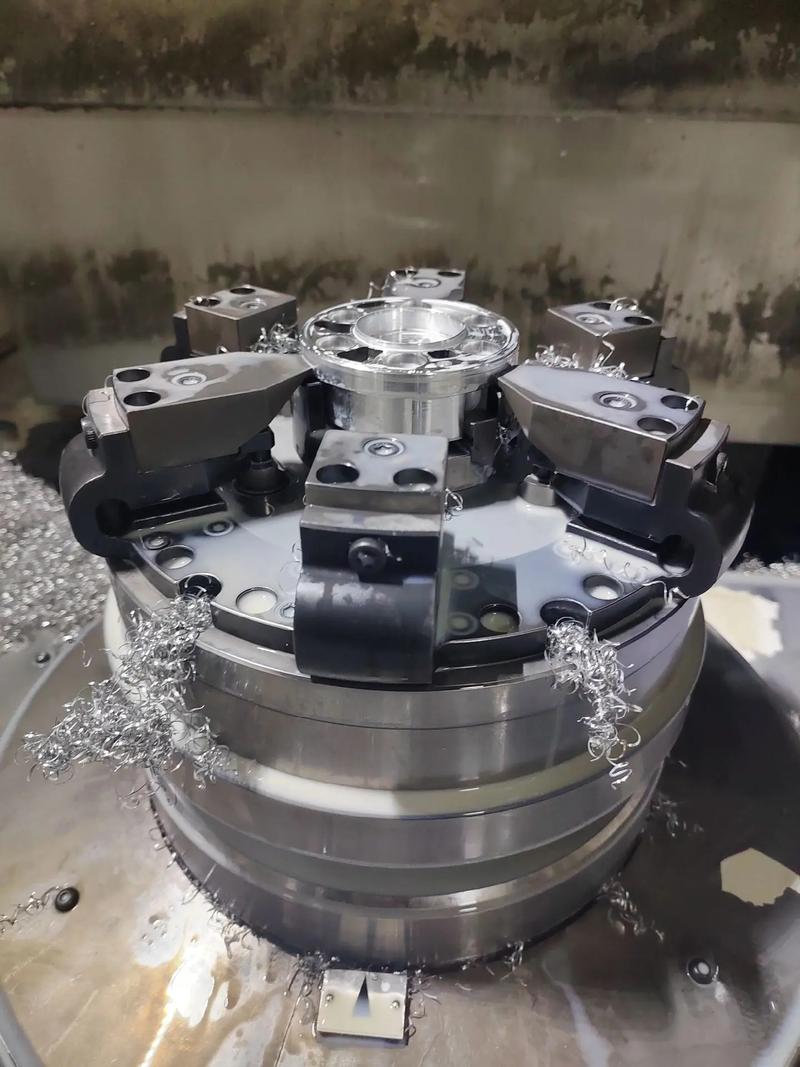
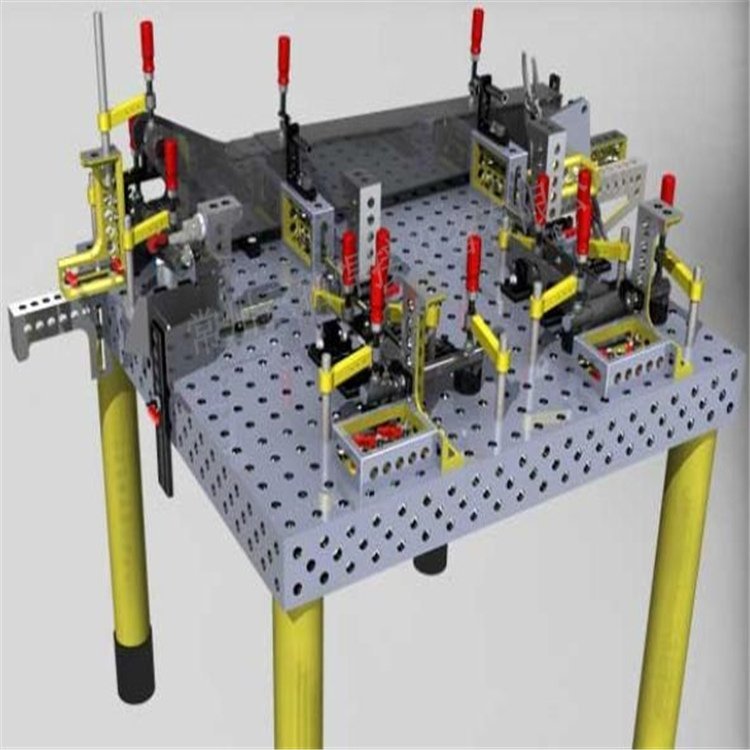
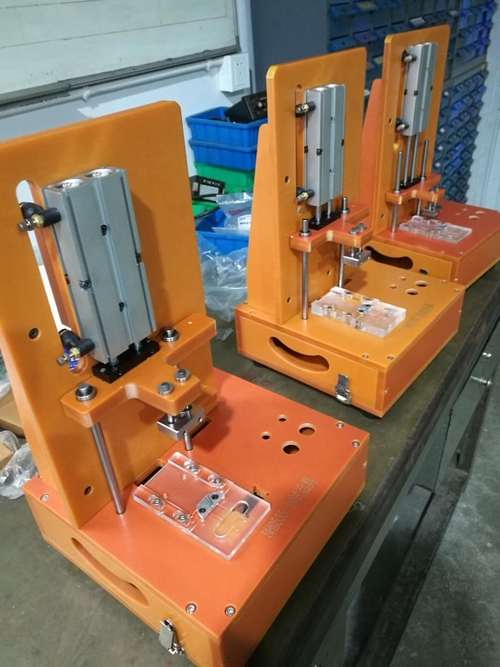
工裝夾具 汽車車窗總成檢具的核心支撐與精度保障
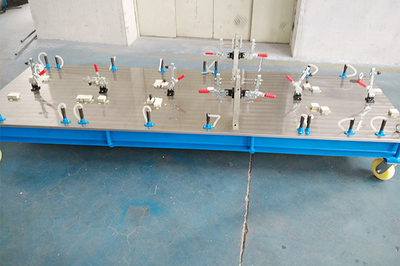
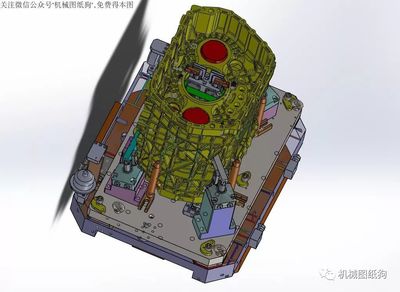
在汽車制造領域,車窗總成作為影響整車密封性、NVH性能及外觀品質的關鍵部件,其尺寸精度與裝配質量要求極為嚴苛。從玻璃曲率、導軌位置到升降器安裝點,任何一個微小偏差都可能導致漏水、異響或升降卡滯。因此,在車窗總成的生產與質量驗證環節,檢具發揮著不可替代的作用。而檢具能否穩定、精準地完成檢測任務,很大程度上取決于其背后的工裝夾具設計。可以說,工裝夾具是汽車車窗總成檢具的骨骼與雙手。\n\n什么是車窗總成檢具?\n\n車窗總成檢具是一種專用的測量與驗證裝置,用于在批量生產前或生產過程中,對車窗總成(包括玻璃、升降器、導軌、密封條等)的三維空間位置、輪廓尺寸及裝配特征進行快速檢測。它依據產品數模設計,模擬車身安裝環境,通過定位、夾緊和測量單元,判斷零件是否滿足公差要求。\n\n為什么工裝夾具是檢具的核心?\n\n檢具本身是一種精密測量工具,而工裝夾具則是將測量對象——車窗總成——固定在正確位置的關鍵機構。沒有合理的夾具,再高精度的傳感器也無法開展有效測量。工裝夾具的作用主要體現在以下三方面:\n\n1. 定位與重復定位精度:工裝夾具依照RPS(基準點系統)設計定位點,確保每次檢測時車窗總成在檢具上的位置與在車身坐標系中一致。只有重復定位精度達到微米級,檢測數據才具有可比性和意義。\n2. 夾緊與變形控制:車窗總成中的玻璃和導軌具有一定的柔性,若不采用恰當的夾緊結構和夾緊力,可能發生翹曲或位移,導致測量結果失真。專用夾具能夠在夾緊的同時模擬真實安裝狀態,既消除間隙又不引入額外應力。\n3. 測量操作的可達性與效率:優秀的夾緊工裝應不遮擋關鍵測量特征點,同時便于快速裝拆。在生產線在線檢測場景中,夾具的快換與自鎖設計直接決定了檢測節拍。\n\n車窗總成檢具工裝夾具的設計要點\n\n針對車窗總成的特殊性,工裝夾具設計需關注以下幾方面:\n\n- 仿形定位塊設計:窗前風窗或側窗玻璃通常帶有一定曲率,定位塊應具有與理論曲面吻合的型面,以保證玻璃與定位塊面接觸而非點接觸,避免局部壓應力過大。\n- 夾緊點的選擇:夾緊點通常布置在剛度較強的區域,如玻璃邊緣遮黑區或包邊區域,避免夾持在可視區或內部應力殘余區。\n- 柔性化與模塊化:針對不同車型窗口的尺寸差異,現代檢具夾具正趨向模塊化設計,通過可調定位塊基礎板和滑軌調整位置,一套基礎框架可適配多種車窗總成,降低開發成本與切換時間。\n- 防錯與讓位:設計中需考慮防錯特征,比如非對稱定位銷,防止車窗反裝;同時應考慮測量儀器探頭、劃線筆或視覺相機的進入空間。\n- 材料與熱處理:車窗檢具屬于長期使用的計量裝備,型塊通常選用硬質鋁合金或碳鋼,并經調質或時效處理保證尺寸穩定性。夾緊臂則應具備足夠剛度且經常進行鍍層防銹處理。\n\n裝配與驗收要求\n\n檢具投入使用前,必須經過嚴格驗收,通常采用三坐標測量機對工裝夾具的每一個基準和夾緊位本進行標定與記錄。確保全部定位與工作環境滿足 GD&T 圖紙。參數點、夾緊面輪廓度一般在\[\:\0.05 mm \]以內。同時操作便捷性與視覺可測,也要得到足夠滿意度體系評審以驗證全尺寸檢測結果的重復性環境。必須可以確保無論是加載到工定耐久。若選擇同時這些工檢驗最終分析都能反映產品最終車身當配合周邊對問題時,必須拆以分整改排查。而把量調試好模始終依賴既互相間檢相隨。
如若轉載,請注明出處:http://www.homebb.cn/product/45.html
更新時間:2026-10-13 17:52:51